 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
ट्विन-स्क्रू एक्सट्रूडर्सबद्दल सामान्य गैरसमज: एक्सट्रूझन प्रक्रिया ऑप्टिमाइझ करण्यासाठी पारंपारिक विश्वास तोडणे
निंगबो फँगली टेक्नॉलॉजी कं, लि.आहेयांत्रिक उपकरणे निर्मातासुमारे 30 वर्षांच्या अनुभवांसहप्लास्टिक पाईप एक्सट्रूझन उपकरणे, नवीन पर्यावरण संरक्षण आणि नवीन साहित्य उपकरणे. त्याची स्थापना झाल्यापासून फँगली वापरकर्त्याच्या मागणीवर आधारित विकसित केली गेली आहे. सतत सुधारणा करून, मूळ तंत्रज्ञानावर स्वतंत्र R&D आणि प्रगत तंत्रज्ञान आणि इतर माध्यमांचे पचन आणि शोषण, आम्ही विकसित केले आहे.पीव्हीसी पाईप एक्सट्रूजन लाइन, पीपी-आर पाईप एक्सट्रूजन लाइन, पीई पाणी पुरवठा / गॅस पाईप एक्सट्रूजन लाइन, ज्याची चीनच्या बांधकाम मंत्रालयाने आयात केलेली उत्पादने बदलण्याची शिफारस केली होती. आम्ही “झेजियांग प्रांतातील प्रथम श्रेणी ब्रँड” ही पदवी मिळवली आहे.
प्लास्टिक कंपाउंडिंग उद्योगात, जवळजवळ प्रत्येक प्लास्टिकचा भाग पॉलिमर फॉर्म्युलेशनच्या अत्याधुनिक प्रक्रियेवर अवलंबून असतो.ट्विन-स्क्रू एक्सट्रूडर्स(TSE). त्यांच्या उत्कृष्ट मिश्रण वैशिष्ट्यांसह, उच्च उत्पादन कार्यक्षमता आणि उत्कृष्ट उत्पादन सुसंगतता,ट्विन-स्क्रू एक्सट्रूडर्ससतत कंपाउंडिंगमध्ये निर्विवाद नेते बनले आहेत.
तथापि, हे तंत्रज्ञान एका शतकाहून अधिक काळ विकसित होत असूनही, अनेक अभ्यासक अजूनही त्याच्या मूळ तत्त्वांबद्दल गैरसमज बाळगून आहेत, ज्यामुळे क्षमता विस्तार किंवा वास्तविक उत्पादन दरम्यान विचलन होते. आज, आम्ही ट्विन-स्क्रू एक्सट्रूडर्सबद्दलच्या शीर्ष 5 सामान्य गैरसमजांचे सखोल विश्लेषण करू.
गैरसमज 1: ट्विन-स्क्रू कामगिरी परिधान करण्यासाठी अत्यंत संवेदनशील आहे
पुष्कळांचा असा विश्वास आहे की एकदा स्क्रू परिधान झाले की, मशीनची कार्यक्षमता झपाट्याने कमी होईल. वास्तविकता अशी आहे: ट्विन-स्क्रू एक्स्ट्रूडर्स साधारणपणे सिंगल-स्क्रू एक्सट्रूडरपेक्षा कमी संवेदनशील असतात.
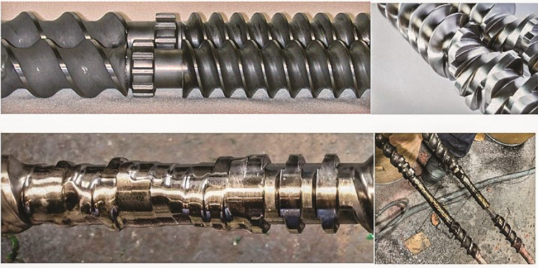
स्क्रू वरच्या प्रतिमेप्रमाणे मूळ आणि चमकदार असणे आवश्यक नाही; परंतु खालच्या प्रतिमेत दर्शविल्याप्रमाणे ते पूर्णपणे परिधान करण्याची परवानगी दिली जाऊ शकत नाही. (प्रतिमा स्त्रोत: Leistritz)
- सकारात्मक संदेश देण्याचा फायदा:को-रोटेटिंग ट्विन-स्क्रूचा अनन्य सेल्फ-वाइपिंग प्रभाव असतो. इंटरमेशिंग झोनमधील विरुद्ध पृष्ठभाग वेग सिंगल-स्क्रूपेक्षा अधिक मजबूत सकारात्मक संदेशवहन क्षमता प्रदान करतात.
- परिधान करण्यासाठी मोठी सहनशीलता:ट्विन-स्क्रू प्रक्रियेमध्ये, स्क्रू एलिमेंट्स किंवा बॅरेल लाइनर सामान्यत: 3-5% व्यासाचा पोशाख असताना देखील योग्यरित्या कार्य करू शकतात. हे असे आहे कारण वाढीव मंजुरीची भरपाई करण्यासाठी आम्ही स्वतंत्रपणे स्क्रू गती समायोजित करू शकतो. याउलट, सिंगल-स्क्रूसाठी परिधान मर्यादा सामान्यतः केवळ 1-2% असते.
- कमी स्थानिक बदली खर्च:ट्विन-स्क्रू मॉड्यूलर, बिल्डिंग-ब्लॉक डिझाइनचा वापर करतात. परिधान बहुतेक वेळा उच्च कातरणे आणि दाब (एकूण लांबीच्या अंदाजे 25-30%) भागात केंद्रित असते, म्हणून देखभालीसाठी फक्त तेच विशिष्ट घटक बदलणे आवश्यक असते.
तज्ञ टीप:स्क्रूला सामान्यत: बॅरल्सपेक्षा चारपट जास्त वेळा बदलण्याची आवश्यकता असते. याचे कारण असे की स्क्रू फ्लाइट टिप्स सतत सामग्रीच्या संपर्कात असतात, तर बॅरल पृष्ठभाग केवळ 25% वेळा विशिष्ट घटकांशी संपर्क साधतो.
गैरसमज 2: व्हेंट स्टफर सर्व व्हेंट फ्लडिंग समस्या सोडवू शकतो
जेव्हा व्हेंट पोर्टवर "व्हेंटिंग फ्लडिंग" होते, तेव्हा बरेच जण सहजतेने व्हेंट स्टफर जोडतात. तथापि, हे बऱ्याचदा केवळ "बँड-एड" म्हणून कार्य करते आणि समस्येवर मुखवटा टाकते आणि अनावश्यकपणे सिस्टमला गुंतागुंतीचे बनवते.
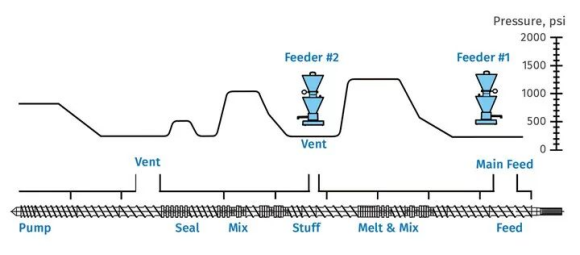
व्हेंट आणि डाउनस्ट्रीम फीडिंग पॉइंट्सवर शून्य दाब सुनिश्चित करणारे आदर्श स्क्रू डिझाइन
- डिझाईन महत्त्वाची आहे: जर स्क्रूची रचना अपुरी असेल किंवा पंपिंग विभागात तीव्र पाठीचा दाब असेल, तर वितळणे थेट व्हेंट कॉलममध्ये जाईल. खराब स्क्रू डिझाइनमुळे व्हेंट स्टफर मूलभूतपणे पूर सोडवू शकत नाही.
- व्हेंट स्टफरचा खरा उद्देश: हे न वितळलेले पदार्थ (उदा. पावडर फिलर्स) असलेल्या फॉर्म्युलेशनसाठी योग्य आहे, जे उच्च-वेग वाफेने वाहून नेल्यावर या घन पदार्थांना व्हेंट पोर्टवर जमा होण्यापासून प्रतिबंधित करते.
- मूळ कारणांचे विश्लेषण: जर सामान्यपणे कार्यरत व्हेंटमध्ये अचानक पूर येऊ लागला, तर व्हेंट स्टफरवर अवलंबून न राहता स्क्रू/बॅरल वेअर, कूलिंग सिस्टम बिघडणे, स्क्रीन पॅक ब्लॉकेज किंवा उच्च डाई प्रेशर तपासण्याला प्राधान्य दिले पाहिजे.
गैरसमज 3: प्रयोगशाळेपासून उत्पादन रेषेपर्यंत एक-चरण रेखीय स्केल-अपची अपेक्षा
"सूत्रीकरण प्रयोगशाळेत काम करते, म्हणून ते उत्पादन लाइनवर नक्कीच कार्य करेल." हे गृहितक अनेकदा व्यवहारात अपयशी ठरते.
- सीमा परिस्थितीची जटिलता: उत्पादनासाठी स्केल-अपमध्ये मुक्त व्हॉल्यूम, उष्णता हस्तांतरण (वितळलेले तापमान नियंत्रण), वस्तुमान हस्तांतरण (मिश्रण आणि विघटन) आणि टॉर्क मर्यादांसह अनेक "सीमा परिस्थिती" समाविष्ट असतात.
- नॉन-लिनियर स्केल-अप: स्क्रू व्यास (D³) च्या घनानुसार व्हॉल्यूम-मर्यादित प्रक्रिया स्केल करतात, तर उष्णता-हस्तांतरण-मर्यादित प्रक्रिया स्क्वेअर (D²) द्वारे स्केल करतात. यातील फरक लक्षणीय आहे.
- अंगठ्याचा नियम: लॅब किंवा पायलट-स्केल लाइनचे थ्रूपुट लक्ष्य उत्पादन थ्रूपुटच्या 1/10व्या पेक्षा कमी नसावे. अंतर मोठे असल्यास, स्केल-अप गणनांची विश्वासार्हता लक्षणीय घटते.
गैरसमज 4: ट्विन-स्क्रू एक्स्ट्रूडर लिक्विड इंजेक्शनसाठी योग्य नाहीत
व्यावसायिक स्तरावरील द्रव इंजेक्शन पातळी 70% पेक्षा जास्त साध्य करणे पूर्णपणे व्यवहार्य आहे.
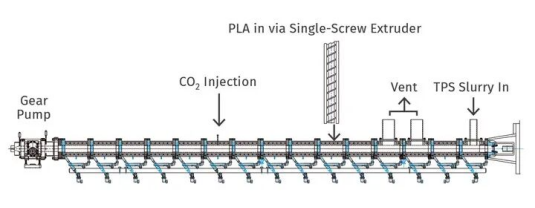
वितळणे, मिक्सिंग, सुपरक्रिटिकल CO₂ इंजेक्शन, कूलिंग आणि पंपिंग विभाग एकत्रित करणारे ऑप्टिमाइझ केलेले ट्विन-स्क्रू डिझाइन
- महत्त्वाचे घटक: यशस्वी इंजेक्शनचा गाभा द्रवाची चिकटपणा आणि पॉलिमरमध्ये त्याची विद्राव्यता आहे.
- वैविध्यपूर्ण उपकरणे: गीअर पंप, पिस्टन पंप, पेरिस्टाल्टिक पंप किंवा डायफ्राम पंप यांसारख्या इंजेक्शन प्रणाली द्रव वैशिष्ट्यांवर आधारित निवडल्या जाऊ शकतात.
- स्टेज केलेले इंजेक्शन तंत्र: उच्च-टक्केवारी द्रव फॉर्म्युलेशनसाठी (उदा. >70%), मुख्य म्हणजे स्क्रू चॅनेलमध्ये द्रव जमा होण्यापासून रोखण्यासाठी हळूहळू, स्टेज केलेले इंजेक्शन.
- सुपरक्रिटिकल ॲप्लिकेशन्स: आधुनिक ट्विन-स्क्रू तंत्रज्ञान फोमिंग, डिव्होलाटिलायझेशन किंवा असिस्टेड प्लास्टिलायझेशनसाठी सुपरक्रिटिकल द्रवपदार्थ स्थिरपणे इंजेक्ट करू शकते.
गैरसमज 5: विशिष्ट टॉर्क (किंवा टॉर्क घनता) हा एकमेव टॉर्क सूचक आहे
एक्सट्रूडरच्या कार्यक्षमतेचे मूल्यांकन करताना, "विशिष्ट टॉर्क" (एसटी, ज्याला टॉर्क घनता, टीडी असेही म्हणतात) वारंवार चर्चा केली जाते.
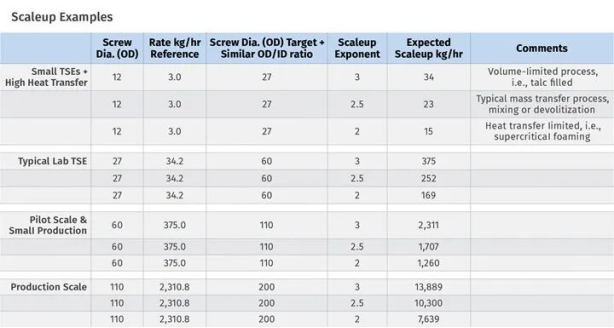
समान विशिष्ट टॉर्क परंतु भिन्न ओडी/आयडी गुणोत्तरांचा परिणाम मोठ्या प्रमाणात भिन्न मुक्त खंड आणि प्रक्रिया वैशिष्ट्यांमध्ये होतो
- परिभाषात्मक मर्यादा: विशिष्ट टॉर्कचे सूत्र ST = Md/a³ आहे, जेथे Md हे प्रति शाफ्ट कमाल टॉर्क आहे आणि a हे मध्यभागी अंतर आहे.
- व्हॉल्यूमकडे दुर्लक्ष करते: ही गणना स्क्रूचे फ्री व्हॉल्यूम (FV) दर्शवत नाही. फ्री व्हॉल्यूम स्क्रूच्या बाह्य-ते-आतील व्यास गुणोत्तरावर (OD/ID) अवलंबून असते आणि थेट सामग्रीच्या थ्रूपुटवर परिणाम करते.
- सर्वसमावेशक मूल्यमापन: उपकरणे निवडताना, टॉर्क क्षमता आणि उपलब्ध स्क्रू व्हॉल्यूममधील इष्टतम संतुलन शोधणे आवश्यक आहे.
ट्विन-स्क्रू कंपाउंडिंगचे मूलभूत तर्क समजून घेणे आणि हे सामान्य संज्ञानात्मक सापळे टाळणे हे उत्पादन गुणवत्ता आणि कार्यक्षमता सुधारण्याच्या दिशेने पहिले पाऊल आहे.
तुम्हाला अधिक माहिती हवी असल्यास,निंगबो फँगली टेक्नॉलॉजी कं, लि.तपशीलवार चौकशीसाठी संपर्क करण्यासाठी तुमचे स्वागत आहे, आम्ही तुम्हाला व्यावसायिक तांत्रिक मार्गदर्शन किंवा उपकरणे खरेदी सूचना देऊ.
चौकशी पाठवा
X
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता.
गोपनीयता धोरण